

Проектирование и производство конвейерных систем: полное руководство по созданию эффективных линий для бизнеса
Краткий ответ:
- Проектирование конвейерных систем — это комплексный инженерный процесс создания транспортных линий для перемещения грузов, материалов или готовой продукции между этапами производства. Включает 5 ключевых этапов: сбор технического задания, выбор типа конвейера, расчет параметров (производительность, нагрузка, мощность), 3D-моделирование и согласование проекта.
- Основные типы конвейеров: ленточные (для сыпучих и штучных грузов), роликовые (гравитационные и приводные — для коробок, поддонов), цепные и пластинчатые (для тяжелых грузов), модульные (гибкие конфигурации), винтовые и элеваторные (вертикальное перемещение), подвесные (для одежды, деталей на подвесках).
- Ключевые параметры проектирования: производительность (тонн/час или шт/мин), скорость ленты/роликов, максимальная нагрузка на погонный метр, длина и конфигурация трассы, мощность привода, система натяжения.
- Производство конвейерных систем включает закупку комплектующих (ленты, ролики, двигатели, редукторы), изготовление металлоконструкций, сборку, монтаж на объекте и пусконаладочные работы с выходом на проектную мощность.
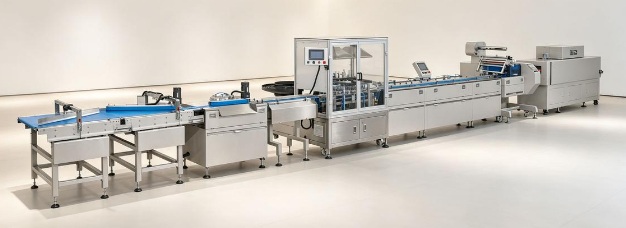
Конвейерные системы — это кровеносная система любого современного производства. От пищевого завода до логистического центра, от автомобильного цеха до склада электронной коммерции — везде, где нужно перемещать грузы быстро, непрерывно и с минимальными затратами, работают конвейеры.
Но конвейер — это не просто "лента, которая едет". Это сложный инженерный объект, требующий точного расчета, учета множества факторов и глубокого понимания технологического процесса. Ошибка на этапе проектирования приводит к тому, что система не выходит на заявленную производительность, ломается под нагрузкой или требует постоянных доработок, которые обходятся дороже, чем изначально грамотный проект.
Эта статья — практическое руководство для инженеров, технических директоров и собственников бизнеса, которые хотят понять, как устроено проектирование конвейерных систем изнутри. Мы разберем все этапы: от сбора исходных данных до пусконаладки, рассмотрим типы конвейеров и их применение, научимся рассчитывать ключевые параметры и избежим типичных ошибок, которые совершают 90% заказчиков.
Что такое конвейерная система и зачем ее проектировать
Прежде чем говорить о проектировании, давайте определимся с терминами.
Конвейерная система — это комплекс механических, электрических и программных компонентов, предназначенный для непрерывного или циклического перемещения грузов, материалов, деталей или готовой продукции между рабочими местами, участками производства или складскими зонами.
Простыми словами: это транспортная артерия завода, которая заменяет ручной труд грузчиков, тележки и погрузчики там, где нужны скорость, непрерывность и точность.
Зачем нужно профессиональное проектирование?
Многие предприниматели считают, что конвейер — это просто "купить ленту, мотор и сварить раму". Такой подход работает только для простейших задач. Но как только речь заходит о реальной производительности, надежности и интеграции в производственную линию, без инженерного расчета не обойтись.
Профессиональное проектирование конвейерных систем решает следующие задачи:
- Обеспечение заданной производительности. Конвейер должен перемещать именно столько тонн в час или штук в минуту, сколько требует ваш технологический процесс. Недо производительность — это узкое место, которое тормозит весь завод. Избыточная производительность — это переплата за оборудование, которое вы не используете.
- Надежность и долговечность. Правильно рассчитанный конвейер работает годами без капитального ремонта. Ошибки в расчете нагрузки, выбора материалов или мощности привода приводят к поломкам, простоям и аварийным ситуациям.
- Энергоэффективность. Грамотный проект снижает потребление электроэнергии на 20-40% по сравнению с "тяп-ляп" решением. Для конвейера, который работает 24/7, это десятки и сотни тысяч рублей экономии в год.
- Безопасность. Конвейер — это источник повышенной опасности. Правильное проектирование включает системы защиты, аварийные остановки, ограждения и датчики, которые предотвращают травмы персонала.
- Интеграция в существующую инфраструктуру. Конвейер должен вписаться в цех, не мешать другим процессам, стыковаться с другим оборудованием, проходить через дверные проемы, обходить колонны. Без 3D-моделирования и точных замеров это невозможно.
- Масштабируемость. Хороший проект закладывает возможность расширения линии в будущем без полной переделки.
Производство конвейерных систем начинается именно с проектирования. Без качественного инженерного фундамента все последующие этапы — это строительство дома на песке.
Этапы проектирования конвейерных систем
Процесс создания конвейерной линии — это не хаотичный набор действий, а строгая последовательность этапов, каждый из которых критически важен. Пропуск или формальное выполнение любого из них ведет к проблемам на последующих стадиях.
Этап 1. Сбор исходных данных и формирование технического задания (ТЗ)
Это фундамент всего проекта. На этом этапе инженер и заказчик совместно формулируют, что именно должно получиться в итоге.
Что должно быть в техническом задании:
- Тип транспортируемого груза. Что мы перемещаем? Сыпучие материалы (песок, зерно, уголь)? Штучные грузы (коробки, поддоны, детали)? Жидкости? Газы? От этого зависит выбор типа конвейера и материалов ленты.
- Габариты и вес груза. Максимальные и минимальные размеры, вес единицы груза. Это влияет на ширину ленты, шаг роликов, мощность привода.
- Требуемая производительность. Сколько тонн в час или штук в минуту должен перемещать конвейер? Это ключевой параметр, от которого рассчитываются все остальные.
- Длина и конфигурация трассы. Горизонтальные участки, подъемы, спуски, повороты. Есть ли ограничения по высоте? Нужно ли поднимать груз на второй этаж?
- Условия эксплуатации. Температура в цехе, влажность, наличие агрессивных сред (кислоты, щелочи), взрывоопасность, чистота (пищевое производство требует специальных материалов).
- Режим работы. Конвейер работает 8 часов в день, 24/7 или эпизодически? От этого зависит выбор класса оборудования и запас по мощности.
- Требования к автоматизации. Нужна ли интеграция с системой управления предприятием (ERP, MES)? Датчики контроля, счетчики, системы сортировки?
- Бюджет и сроки. Ограничения по стоимости и времени реализации проекта.
Типичная ошибка: Заказчик говорит "хочу конвейер длиной 20 метров". Инженер должен задать еще 20 вопросов, чтобы понять, что именно нужно. Без детального ТЗ проект обречен на переделки.
Этап 2. Выбор типа конвейера и предварительная концепция
На основе ТЗ инженер определяет, какой тип конвейера оптимально решит задачу. Это не всегда очевидный выбор. Например, для перемещения коробок можно использовать ленточный, роликовый или цепной конвейер — каждый имеет свои преимущества и недостатки.
На этом этапе создается предварительная концепция: общая схема трассы, расположение приводов, точки загрузки и разгрузки, интеграция с другим оборудованием.
Этап 3. Инженерный расчет параметров
Это самая сложная и ответственная часть проектирования. Инженер рассчитывает все ключевые параметры конвейера:
- Производительность (Q) — сколько груза конвейер может переместить за единицу времени
- Скорость ленты/роликов (v) — оптимальная скорость для данного типа груза
- Натяжение ленты (S) — сила, необходимая для предотвращения проскальзывания
- Мощность привода (P) — какой двигатель нужен для обеспечения заданной производительности с учетом всех сопротивлений
- Нагрузка на погонный метр — сколько килограммов приходится на каждый метр ленты или роликов
Формулы расчета зависят от типа конвейера и могут быть довольно сложными. Например, для ленточного конвейера учитывается сопротивление движению ленты, сопротивление загрузке, сопротивление на подъемах, сопротивление от натяжного устройства и многое другое.
Важно: Все расчеты должны выполняться с запасом прочности. Коэффициент запаса обычно составляет 1.2-1.5 в зависимости от условий эксплуатации.
Этап 4. 3D-моделирование и создание рабочей документации
Современное проектирование конвейерных систем немыслимо без CAD-систем (AutoCAD, SolidWorks, Kompas-3D, Inventor). Инженер создает трехмерную модель конвейера, которая позволяет:
- Визуализировать конструкцию и оценить эргономику
- Проверить габариты и вписать конвейер в существующий цех
- Обнаружить коллизии (пересечения с другими объектами)
- Провести инженерный анализ (прочность, вибрации, динамика)
- Создать рабочие чертежи для производства
На основе 3D-модели выпускается комплект рабочей документации: сборочные чертежи, спецификации, схемы электрических подключений, инструкции по монтажу и эксплуатации.
Этап 5. Согласование проекта и утверждение
Готовый проект согласовывается с заказчиком. На этом этапе вносятся финальные корректировки, утверждается спецификация комплектующих, подписывается техническое задание на производство.
После утверждения проект передается в производственный цех.
Типы конвейерных систем и их применение
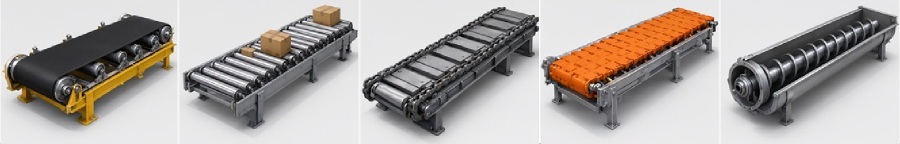
Существует множество типов конвейеров, каждый из которых оптимален для определенных задач. Выбор правильного типа — это 50% успеха проекта.
Ленточные конвейеры
Конструкция: Бесконечная лента (резинотканевая, модульная, сетчатая), натянутая между двумя барабанами (приводным и натяжным). Лента опирается на роликовые опоры.
Применение: Самый универсальный тип. Используется для перемещения сыпучих материалов (уголь, руда, зерно, песок), штучных грузов (коробки, мешки, детали), а также в пищевой промышленности (транспортировка продуктов).
Преимущества:
- Высокая производительность (до нескольких тысяч тонн в час)
- Возможность работы на больших расстояниях (километры)
- Плавное перемещение без ударов и вибраций
- Относительно низкая стоимость на погонный метр
Недостатки:
- Ограничения по углу подъема (обычно не более 18-20 градусов для гладкой ленты)
- Чувствительность к абразивным материалам (быстрый износ ленты)
- Сложность очистки липких материалов
Особенности проектирования: Расчет ширины ленты в зависимости от размера груза, выбор типа ленты (маслостойкая, термостойкая, пищевая), расчет мощности привода с учетом длины и угла наклона.
Роликовые конвейеры
Конструкция: Ряд роликов, установленных в раму. Ролики могут быть неприводными (гравитационными) — груз перемещается под действием силы тяжести или толчка, либо приводными — каждый ролик или группа роликов имеют индивидуальный привод.
Применение: Перемещение штучных грузов с жестким дном: коробки, поддоны, ящики, бочки, детали на паллетах. Широко используются в логистических центрах, на складах, в сборочных производствах.
Преимущества:
- Простота конструкции и обслуживания
- Возможность создания накопительных зон (аккумулирующие роликовые конвейеры)
- Модульность — легко изменять длину и конфигурацию
- Низкое энергопотребление (для гравитационных — нулевое)
Недостатки:
- Требуют груза с жестким плоским дном
- Ограничения по весу и габаритам груза
- Шум при работе приводных роликов
Особенности проектирования: Расчет шага роликов (должен быть меньше 1/3 длины груза), выбор диаметра роликов в зависимости от нагрузки, расчет угла наклона для гравитационных конвейеров (обычно 3-5 градусов).
Цепные и пластинчатые конвейеры
Конструкция: Одна или несколько цепей, движущихся по направляющим. На цепях закреплены пластины (пластинчатый конвейер) или непосредственно на цепях перемещается груз (цепной конвейер).
Применение: Перемещение тяжелых грузов, работа в условиях высоких температур, транспортировка грузов с острыми кромками, которые могут повредить ленту. Используются в металлургии, литейном производстве, автомобильной промышленности.
Преимущества:
- Высокая грузоподъемность (до десятков тонн)
- Устойчивость к высоким температурам (до 400-600°C)
- Возможность работы в агрессивных средах
- Точное позиционирование груза
Недостатки:
- Высокая стоимость
- Шум при работе
- Необходимость регулярной смазки цепей
- Ограниченная скорость
Особенности проектирования: Расчет прочности цепи, выбор типа цепей (роликовые, втулочные, пластинчатые), расчет мощности привода с учетом веса груза и трения.
Модульные конвейеры
Конструкция: Лента, собранная из пластиковых модулей, соединенных между собой стержнями. Модули могут быть разной формы, что позволяет создавать конвейеры сложной конфигурации.
Применение: Пищевая промышленность, упаковка, фармацевтика, производство электроники. Идеальны для работы в условиях, требующих частой мойки и дезинфекции.
Преимущества:
- Гибкость конфигурации (повороты, подъемы, спуски на одном конвейере)
- Легкость замены поврежденных модулей
- Устойчивость к влаге, химикатам, перепадам температур
- Возможность перфорации для дренажа или вентиляции
Недостатки:
- Ограничения по температуре (обычно до 100-120°C для стандартных модулей)
- Более высокая стоимость по сравнению с резинотканевыми лентами
Особенности проектирования: Выбор типа модулей (плоские, с бортиками, перфорированные), расчет натяжения, учет коэффициента трения.
Винтовые (шнековые) конвейеры
Конструкция: Вращающийся винт (шнек) в желобе или трубе. При вращении винт перемещает сыпучий материал вдоль оси.
Применение: Транспортировка сыпучих материалов на короткие и средние расстояния, дозирование, смешивание. Используются в пищевой, химической, строительной промышленности.
Преимущества:
- Герметичность (исключено пыление)
- Возможность работы под углом и вертикально
- Совмещение функций транспортировки и смешивания
Недостатки:
- Высокий расход энергии
- Износ винта и желоба при работе с абразивными материалами
- Ограничения по длине (обычно до 30-40 метров)
- Не подходят для липких и волокнистых материалов
Особенности проектирования: Расчет диаметра и шага винта, выбор скорости вращения, расчет мощности привода с учетом типа материала и его влажности.
Элеваторные конвейеры (ковшовые и скиповые)
Конструкция: Вертикальная транспортная машина. Ковшовый элеватор — бесконечная лента или цепь с закрепленными ковшами, которые зачерпывают материал внизу и выгружают его вверху. Скиповый элеватор — емкость (скип), движущаяся по направляющим.
Применение: Вертикальное перемещение сыпучих материалов на высоту до 30-60 метров. Используются в мукомольном производстве, на элеваторах, в цементной промышленности.
Преимущества:
- Компактность (занимают мало места по горизонтали)
- Высокая производительность
- Герметичность (для ковшовых элеваторов)
Недостатки:
- Ограничения по размеру кусков материала
- Чувствительность к абразивным материалам (износ ковшей)
- Сложность обслуживания
Особенности проектирования: Расчет производительности, выбор типа ковшей (разгружающиеся центробежным способом или гравитационным), расчет мощности привода с учетом высоты подъема.
Подвесные конвейеры
Конструкция: Груз перемещается на подвесках, закрепленных на цепи или канате, движущемся по подвесному пути (обычно под потолком).
Применение: Транспортировка одежды в химчистках и на швейных производствах, перемещение деталей в автомобилестроении, окрасочные линии.
Преимущества:
- Экономия площади цеха (используется пространство под потолком)
- Возможность обхода препятствий
- Равномерное распределение груза
Недостатки:
- Ограничения по весу груза
- Сложность конструкции подвесного пути
- Необходимость прочных перекрытий или дополнительных опор
Особенности проектирования: Расчет нагрузки на подвесной путь, выбор типа подвесок, расчет мощности привода, учет динамики (ускорения, торможения).
Ключевые параметры при проектировании конвейерных систем
Независимо от типа конвейера, инженер должен рассчитать и оптимизировать ряд ключевых параметров. От их правильности зависит, будет ли конвейер работать эффективно или станет источником проблем.
Производительность и скорость
Производительность (Q) — это количество груза, которое конвейер может переместить за единицу времени. Измеряется в тоннах в час (т/ч) для сыпучих материалов или в штуках в минуту (шт/мин) для штучных грузов.
Для ленточного конвейера производительность рассчитывается по формуле:
Q = 3600 × F × v × ρ × C
где:
- F — площадь поперечного сечения груза на ленте (м²)
- v — скорость ленты (м/с)
- ρ — насыпная плотность материала (т/м³)
- C — коэффициент, учитывающий угол наклона конвейера
Скорость ленты выбирается в зависимости от типа груза:
- Сыпучие материалы: 1.0-3.0 м/с
- Штучные грузы (коробки): 0.3-1.0 м/с
- Люди (пассажирские конвейеры): 0.5-0.8 м/с
Слишком высокая скорость приводит к просыпанию материала, ударам груза о стенки, повышенному износу. Слишком низкая — не обеспечивает заданную производительность.
Нагрузка и прочность конструкции
Нагрузка на погонный метр — это вес груза, приходящийся на один метр длины конвейера. Этот параметр критически важен для расчета прочности ленты, роликов, рамы.
Для ленточного конвейера нагрузка складывается из:
- Веса груза на ленте
- Веса самой ленты
- Веса вращающихся частей (ролики, барабаны)
Прочность конструкции должна обеспечивать работу с максимальной нагрузкой с учетом динамических воздействий (удары при загрузке, пуск и остановка).
Коэффициент запаса прочности обычно составляет 8-12 для резинотканевых лент и 6-8 для стальных канатов.
Длина и трасса конвейера
Длина конвейера влияет на мощность привода, натяжение ленты, конструкцию натяжного устройства.
Трасса — это путь, который проходит конвейер. Она может включать:
- Горизонтальные участки
- Наклонные участки (подъемы и спуски)
- Повороты (для ленточных конвейеров — специальные поворотные устройства, для роликовых — поворотные секции)
Каждый элемент трассы увеличивает сопротивление движению и требует учета в расчете мощности привода.
Привод и мощность двигателя
Мощность привода — это мощность электродвигателя, необходимого для перемещения груза с заданной производительностью.
Мощность складывается из:
- Мощности на преодоление сопротивления движению ленты (трение в роликоопорах, трение ленты о груз)
- Мощности на подъем груза (если конвейер наклонный)
- Мощности на ускорение груза при загрузке
- Мощности на преодоление сопротивления натяжного устройства
Формула расчета мощности для ленточного конвейера:
P = (S1 - S2) × v / 1000
где:
- S1 — натяжение ленты в набегающем барабане (Н)
- S2 — натяжение ленты в сбегающем барабане (Н)
- v — скорость ленты (м/с)
Выбор двигателя: Обычно используются асинхронные электродвигатели с короткозамкнутым ротором. Мощность выбирается с запасом 10-15% от расчетной.
Редуктор: Служит для снижения скорости вращения вала двигателя до рабочей скорости барабана или роликов. Выбор типа редуктора (цилиндрический, червячный, планетарный) зависит от требуемого передаточного числа и условий эксплуатации.
Система натяжения
Натяжное устройство обеспечивает необходимое натяжение ленты для предотвращения проскальзывания на приводном барабане.
Типы натяжных устройств:
- Винтовые — натяжение регулируется вручную винтом. Простые, но требуют периодической подстройки.
- Грузовые — натяжение создается весом груза. Автоматически поддерживают постоянное натяжение.
- Гидравлические — натяжение создается гидравлическим цилиндром. Используются на мощных конвейерах.
Неправильное натяжение приводит к проскальзыванию ленты (недостаточное натяжение) или повышенному износу подшипников и увеличению расхода энергии (избыточное натяжение).
Производство конвейерных систем: от чертежа до монтажа
После утверждения проекта начинается этап производства. Производство конвейерных систем — это сложный процесс, включающий закупку комплектующих, изготовление металлоконструкций, сборку, монтаж и пусконаладку.
Закупка комплектующих
Комплектующие для конвейера делятся на несколько групп:
Стандартные изделия:
- Электродвигатели
- Редукторы
- Подшипники
- Метизы (болты, гайки, шайбы)
Специализированные комплектующие:
- Конвейерная лента (резинотканевая, модульная, сетчатая)
- Ролики и роликоопоры
- Барабаны (приводные, натяжные, отклоняющие)
- Цепи и звездочки
- Модули пластиковой ленты
Металлоконструкции:
- Рама конвейера
- Опоры
- Ограждения
- Загрузочные и разгрузочные устройства
Электрика и автоматика:
- Шкафы управления
- Частотные преобразователи
- Датчики (контроля схода ленты, контроля скорости, аварийные остановки)
- Кабельная продукция
Важно: Закупка должна выполняться строго по спецификации из проекта. Замена комплектующих на аналоги возможна только после согласования с проектировщиком.
Изготовление металлоконструкций
Рама конвейера — это основа, на которой крепятся все узлы. Изготовление включает:
Раскрой и резка металла:
- Листовой металл раскраивается по чертежам
- Профиль (трубы, уголки, швеллеры) нарезается в размер
Сварка:
- Сварка рам, опор, кронштейнов
- Контроль качества сварных швов (визуальный, ультразвуковой)
Механическая обработка:
- Сверление отверстий
- Фрезерование посадочных мест
Поверхностная обработка:
- Пескоструйная обработка для удаления окалины и ржавчины
- Грунтовка
- Окраска (обычно порошковая окраска для долговечности)
Важно: Все металлоконструкции должны изготавливаться с высокой точностью. Перекос рамы даже на несколько миллиметров приводит к сходу ленты, повышенному износу роликов и вибрациям.
Сборка конвейера
Сборка выполняется в цеху производителя или непосредственно на объекте заказчика (если конвейер большой и его невозможно транспортировать в собранном виде).
Последовательность сборки:
- Сборка рамы (сварка или болтовое соединение секций)
- Установка барабанов
- Установка роликоопор
- Монтаж привода (двигатель, редуктор, муфты)
- Установка натяжного устройства
- Монтаж ленты (для ленточных конвейеров) или роликов (для роликовых)
- Монтаж ограждений, загрузочных и разгрузочных устройств
- Прокладка кабелей и монтаж электрики
- Установка датчиков и систем контроля
Контроль качества:
- Проверка соосности барабанов и роликов
- Проверка натяжения ленты
- Проверка работы привода на холостом ходу
- Измерение вибраций
Монтаж на объекте
Если конвейер собирался в цеху, он транспортируется на объект и монтируется на подготовленное основание.
Подготовительные работы:
- Проверка соответствия фундамента проектным размерам
- Подготовка закладных деталей
- Подвод электричества
Монтажные работы:
- Установка секций конвейера на фундамент
- Выравнивание и фиксация
- Стыковка секций
- Подключение электрики
- Монтаж систем безопасности
Важно: Монтаж должен выполняться квалифицированными монтажниками с соблюдением техники безопасности. Ошибки при монтаже (перекосы, неправильная стыковка) приводят к проблемам при пусконаладке.
Пусконаладочные работы (ПНР)
ПНР — это финальный этап, на котором конвейер выводится на проектную мощность.
Этапы ПНР:
1. Проверка на холостом ходу. Конвейер работает без груза. Проверяется:
- Направление вращения
- Отсутствие вибраций и посторонних шумов
- Работа систем контроля и аварийных остановок
- Нагрев подшипников и двигателя
2. Нагрузочные испытания. Конвейер работает с постепенным увеличением нагрузки до проектной. Проверяется:
- Производительность
- Отсутствие проскальзывания ленты
- Работа натяжного устройства
- Нагрев двигателя под нагрузкой
3. Настройка автоматики. Калибровка датчиков, настройка частотных преобразователей, программирование логики работы.
4. Обучение персонала. Инструктаж операторов и обслуживающего персонала.
5. Сдача в эксплуатацию. Подписание акта о выходе на проектную мощность, передача исполнительной документации.
Автоматизация и интеграция конвейерных систем
Современные конвейерные системы — это не просто механика, а сложные автоматизированные комплексы, интегрированные в общую систему управления предприятием.
Датчики и системы контроля
Датчики — это "органы чувств" конвейера. Они контролируют все параметры работы и предотвращают аварийные ситуации.
Основные типы датчиков:
Датчик схода ленты — контролирует положение ленты на барабанах. При сходе ленты подает сигнал на остановку конвейера и включение системы центрирования.
Датчик скорости — контролирует скорость движения ленты. При снижении скорости (проскальзывание, обрыв) подает сигнал аварии.
Датчик подпора — контролирует уровень материала в загрузочной зоне. При переполнении останавливает подачу материала.
Датчик обрыва ленты — контролирует целостность ленты. При обрыве немедленно останавливает конвейер.
Датчик контроля подшипников — контролирует температуру подшипников. При перегреве подает сигнал на остановку для предотвращения заклинивания.
Датчики положения — контролируют положение груза на конвейере (для систем сортировки, позиционирования).
Интеграция с АСУ ТП
АСУ ТП (автоматизированная система управления технологическим процессом) — это "мозг" предприятия. Конвейер интегрируется в АСУ ТП для:
Централизованного управления:
- Пуск и остановка конвейера с пульта оператора
- Регулировка скорости в зависимости от загрузки
- Координация работы нескольких конвейеров в линии
Сбора данных:
- Учет производительности
- Контроль наработки на отказ
- Мониторинг состояния оборудования
Аналитики и оптимизации:
- Выявление узких мест
- Оптимизация режимов работы
- Прогнозирование технического обслуживания
Интеграция с ERP и MES:
- Передача данных о движении материалов в систему планирования
- Отслеживание партий продукции
- Управление складскими запасами
Системы безопасности
Конвейер — источник повышенной опасности. Системы безопасности защищают персонал от травм.
Аварийные остановки:
- Тросовые выключатели вдоль всего конвейера
- Кнопки аварийной остановки на пульте оператора
- Датчики безопасности на ограждениях
Ограждения:
- Защитные кожухи на вращающихся частях
- Ограждения по всей длине конвейера
- Сетки для предотвращения доступа к движущимся частям
Сигнализация:
- Звуковая сигнализация перед пуском
- Световая индикация работы
- Табло с предупреждающими знаками
Блокировки:
- Запрет пуска при открытом ограждении
- Запрет пуска при срабатывании аварийной остановки
- Блокировка от несанкционированного пуска
Типичные ошибки при проектировании конвейерных систем
Даже опытные инженеры иногда совершают ошибки, которые приводят к проблемам при эксплуатации. Вот самые распространенные из них.
Ошибка 1. Недооценка производительности
Ситуация: Заказчик закладывает производительность "впритык", без запаса.
Последствия: При увеличении объема производства конвейер не справляется. Приходится останавливать линию или модернизировать конвейер, что обходится дороже, чем изначально заложить запас.
Решение: Закладывать запас по производительности 15-20% от текущей потребности.
Ошибка 2. Неправильный выбор типа конвейера
Ситуация: Для перемещения влажного липкого материала выбирают обычный ленточный конвейер без учета свойств материала.
Последствия: Материал налипает на ленту, ссыпается, забивает ролики. Конвейер работает нестабильно, требует постоянной очистки.
Решение: Тщательно анализировать свойства транспортируемого материала (влажность, липкость, абразивность, гранулометрический состав) и выбирать соответствующий тип конвейера и ленты.
Ошибка 3. Игнорирование условий эксплуатации
Ситуация: Конвейер проектируется без учета температуры, влажности, агрессивных сред.
Последствия: Быстрая коррозия металлоконструкций, выход из строя электрики, разрушение ленты.
Решение: Указывать в ТЗ все условия эксплуатации и применять соответствующие материалы (нержавеющая сталь, специальные покрытия, взрывозащищенное исполнение).
Ошибка 4. Экономия на комплектующих
Ситуация: Заказчик настаивает на замене качественных комплектующих на дешевые аналоги.
Последствия: Быстрый износ, частые поломки, простои. Экономия на закупке многократно перекрывается расходами на ремонт и потери от простоев.
Решение: Объяснять заказчику концепцию совокупной стоимости владения (TCO). Качественные комплектующие окупаются за счет долговечности и надежности.
Ошибка 5. Отсутствие системы натяжения
Ситуация: На коротких конвейерах экономят на натяжном устройстве, рассчитывая на начальное натяжение ленты.
Последствия: Лента растягивается, начинает проскальзывать. Приходится останавливать конвейер для ручной подтяжки.
Решение: Всегда закладывать натяжное устройство, даже на коротких конвейерах.
Ошибка 6. Неправильная трасса
Ситуация: Конвейер проектируется без учета существующей инфраструктуры (колонны, балки, дверные проемы).
Последствия: При монтаже выясняется, что конвейер не вписывается в цех. Приходится переделывать проект или ломать стены.
Решение: Выполнять точные замеры на объекте и создавать 3D-модель с учетом всей инфраструктуры.
Ошибка 7. Игнорирование обслуживания
Ситуация: Конвейер проектируется без учета необходимости технического обслуживания.
Последствия: Замена ленты или роликов требует демонтажа соседних узлов, что увеличивает время простоя.
Решение: Закладывать люки, съемные секции, свободный доступ к узлам обслуживания.
Как выбрать подрядчика на проектирование и производство конвейерных систем
Выбор подрядчика — это критический этап. От него зависит, получите ли вы работающий конвейер или источник постоянных проблем.
Критерии выбора подрядчика
1. Опыт и специализация
Подрядчик должен иметь опыт проектирования и производства конвейеров именно для вашей отрасли. Конвейер для пищевой промышленности и конвейер для угольного разреза — это принципиально разные решения.
Что проверить:
- Портфолио выполненных проектов
- Отзывы клиентов
- Наличие проектов в вашей отрасли
2. Собственное конструкторское бюро
Подрядчик должен иметь штатных инженеров-конструкторов, а не передавать проектирование на аутсорс. Это гарантирует оперативность внесения изменений и ответственность за проект.
Что проверить:
- Наличие штатных конструкторов
- Используемое ПО (SolidWorks, AutoCAD, Kompas-3D)
- Возможность предоставить 3D-модель проекта
3. Собственное производство
Подрядчик должен иметь собственный производственный цех с оборудованием для раскроя металла, сварки, механической обработки, окраски. Это гарантирует контроль качества и сроков.
Что проверить:
- Наличие производственных площадей
- Парк станков (лазерная резка, гибочные прессы, сварочное оборудование)
- Возможность посетить производство
4. Комплексный подход
Подрядчик должен выполнять полный цикл: проектирование, производство, монтаж, пусконаладка, сервис. Это исключает ситуацию, когда проектировщик винит монтажников, а монтажники — проектировщика.
Что проверить:
- Наличие штата монтажников
- Наличие сервисной службы
- Гарантия на оборудование и работы
5. Прозрачность ценообразования
Подрядчик должен предоставлять детальную смету с разбивкой по статьям затрат. "Конвейер за 500 тысяч" — это не смета.
Что проверить:
- Детализация сметы
- Понятные формулировки
- Отсутствие скрытых платежей
Вопросы, которые нужно задать подрядчику
Перед заключением договора задайте подрядчику следующие вопросы:
1. Сколько проектов аналогичной сложности вы выполнили за последние 3 года? Попросите предоставить контакты 2-3 клиентов для получения отзывов.
2. Кто будет вести проект? Узнайте имя главного конструктора, его опыт и квалификацию.
3. Какие сроки проектирования и производства? Сроки должны быть реалистичными. Слишком короткие сроки — повод насторожиться.
4. Что входит в стоимость? Уточните, включены ли в стоимость доставка, монтаж, пусконаладка, обучение персонала.
5. Какая гарантия на оборудование и работы? Стандартная гарантия — 12-24 месяца. Убедитесь, что гарантия покрывает все основные узлы.
6. Как осуществляется сервисное обслуживание? Есть ли у подрядчика сервисная служба, каковы сроки выезда на объект, стоимость запасных частей.
7. Можно ли посетить ваше производство? Если подрядчик отказывается показать производство — это плохой знак.
Красные флаги при выборе подрядчика
Избегайте подрядчиков, если:
- Отказываются предоставлять детальную смету. Это признак того, что они сами не понимают, сколько будет стоить проект, или закладывают скрытые платежи.
- Не имеют собственного производства. Посредники не несут ответственности за качество и срывают сроки.
- Обещают нереально короткие сроки. Качественное проектирование и производство требуют времени. Спешка ведет к ошибкам.
- Не могут предоставить примеры выполненных проектов. Опытный подрядчик всегда покажет портфолио.
- Давят на срочность заключения договора. Это манипуляция, чтобы вы не успели сравнить предложения.
- Предлагают значительно более низкую цену, чем конкуренты. Дешевле — значит, на чем-то сэкономили. Обычно экономят на качестве комплектующих или толщине металла.
Стоимость проектирования и производства конвейерных систем
Стоимость конвейера зависит от множества факторов и может варьироваться в очень широких пределах. Давайте разберем, из чего складывается цена.
Факторы, влияющие на стоимость
1. Тип конвейера
Простой гравитационный роликовый конвейер длиной 5 метров будет стоить в 5-10 раз дешевле, чем автоматизированная ленточная линия длиной 100 метров с системой сортировки.
2. Производительность
Конвейер производительностью 100 тонн в час требует более мощного привода, более прочной ленты, более мощной конструкции — все это увеличивает стоимость.
3. Длина трассы
Чем длиннее конвейер, тем больше материалов, больше приводов (или более мощный один привод), больше натяжных устройств.
4. Условия эксплуатации
Конвейер для работы в агрессивной среде (химическое производство) из нержавеющей стали будет стоить в 2-3 раза дороже, чем конвейер из обычной углеродистой стали для работы в обычном цеху.
5. Уровень автоматизации
Конвейер с частотными преобразователями, датчиками, интеграцией в АСУ ТП будет стоить значительно дороже, чем конвейер с простым пускателем.
6. Комплектующие
Использование комплектующих европейских производителей (Siemens, SEW-Eurodrive, SKF) увеличивает стоимость на 30-50% по сравнению с китайскими или российскими аналогами. Но это окупается за счет долговечности и надежности.
Ориентировочные цены (на 2026 год)
Простые конвейеры:
- Гравитационный роликовый конвейер длиной 3-5 метров: 50 000 - 150 000 рублей
- Простой ленточный конвейер длиной 5-10 метров: 150 000 - 400 000 рублей
Конвейеры средней сложности:
- Приводной роликовый конвейер длиной 10-20 метров: 300 000 - 800 000 рублей
- Ленточный конвейер длиной 20-50 метров с автоматикой: 800 000 - 2 500 000 рублей
Сложные конвейерные системы:
- Автоматизированная конвейерная линия с системой сортировки: от 3 000 000 рублей
- Конвейерные системы для пищевой промышленности из нержавеющей стали: от 2 000 000 рублей
Важно: Это ориентировочные цены. Точная стоимость определяется только после разработки проекта и составления спецификации.
Как оптимизировать стоимость
- Не экономьте на проектировании. Грамотный проект стоит 5-10% от стоимости конвейера, но экономит 30-50% на этапе эксплуатации.
- Выбирайте оптимальный тип конвейера. Не всегда самый дорогой конвейер — лучший. Иногда простое решение работает надежнее.
- Стандартизируйте комплектующие. Использование стандартных узлов снижает стоимость и упрощает обслуживание.
- Заказывайте комплексно. Проектирование, производство и монтаж у одного подрядчика обычно дешевле, чем разбивка на несколько контрактов.
- Планируйте заранее. Срочные заказы всегда дороже. Планируйте закупку оборудования за 3-6 месяцев до начала монтажа.
Тренды в проектировании конвейерных систем
Рынок конвейерных систем развивается. Появляются новые технологии, материалы, подходы к автоматизации. Вот основные тренды на 2026 год.
Модульность и гибкость
Современные конвейерные системы проектируются модульными. Это позволяет:
- Быстро изменять конфигурацию линии
- Добавлять или убирать секции
- Переносить конвейер на другое место
Модульные конвейеры особенно востребованы в условиях быстро меняющегося производства, где номенклатура продукции часто обновляется.
Энергоэффективность
Энергия дорожает, и заказчики все больше внимания уделяют энергопотреблению. Современные решения:
- Частотные преобразователи для регулировки скорости и снижения расхода энергии
- Электродвигатели класса IE3 и IE4 с повышенным КПД
- Системы рекуперации энергии (при торможении конвейера энергия возвращается в сеть)
- Оптимизация трассы для снижения сопротивления движению
Цифровые двойники
Цифровой двойник — это виртуальная копия конвейера, которая работает в реальном времени. Он позволяет:
- Моделировать работу конвейера до его физического создания
- Оптимизировать параметры в виртуальной среде
- Прогнозировать поломки и планировать техническое обслуживание
- Обучать операторов на виртуальной модели
Предиктивное обслуживание
Вместо планового обслуживания по графику или ремонта после поломки, современные конвейеры оснащаются системами предиктивного обслуживания. Датчики контролируют вибрации, температуру, ток двигателя и прогнозируют, когда узел выйдет из строя. Это позволяет заменять детали до поломки, избегая незапланированных простоев.
Роботизация
Конвейеры все чаще интегрируются с роботами. Роботы загружают и разгружают конвейер, выполняют операции на движущемся транспорте, сортируют продукцию. Это повышает гибкость и производительность линии.
Экологичность
Растут требования к экологичности оборудования. Современные конвейеры:
- Используют материалы, подлежащие переработке
- Имеют низкий уровень шума
- Минимизируют просыпание материала
- Используют экологичные смазки
Заключение по изготовлению конвейерных систем
Проектирование конвейерных систем — это сложный инженерный процесс, требующий глубоких знаний, опыта и понимания технологического процесса заказчика. От качества проектирования зависит, будет ли конвейер работать эффективно, надежно и безопасно, или станет источником постоянных проблем и убытков.
Производство конвейерных систем — это не просто "сварить раму и поставить мотор". Это комплексный процесс, включающий закупку качественных комплектующих, точное изготовление металлоконструкций, квалифицированную сборку, монтаж и пусконаладку.
Если вы планируете заказать конвейерную систему, помните:
- Начинайте с технического задания. Чем детальнее ТЗ, тем точнее будет проект.
- Не экономьте на проектировании. Грамотный проект окупается многократно.
- Выбирайте подрядчика тщательно. Опыт, собственное производство, комплексный подход — ключевые критерии.
- Планируйте заранее. Срочные заказы ведут к ошибкам и переплатам.
- Думайте о будущем. Закладывайте запас по производительности, предусматривайте возможность модернизации.
Конвейерная система — это инвестиция, которая должна работать на ваш бизнес годами. Грамотное проектирование и качественное производство — залог того, что эта инвестиция окупится и принесет прибыль.
Если вам нужна помощь в проектировании или производстве конвейерной системы, обратитесь к специалистам. Профессиональный подход сэкономит вам время, деньги и нервы.
Дополнительные материалы:
- Производство оборудования: полное руководство по этапам и видам техники
- Каталог промышленного оборудования
- Как выбрать подрядчика на производство оборудования
Сообщения не найдены
Написать отзыв